

 EN
Správy

Ako dať hadicovú sponu späť dohromady
 2026.07.13
 Správy z priemyslu
Ako dať a Hadicová svorka Späť spolu: Krátka odpoveď
Ak chcete hadicovú svorku dať späť dokopy, obtočte pás okolo hadice tak, aby puzdro sedelo rovno na vonkajšom povrchu, prevlečte voľný koniec pásky cez puzdro skrutky, spojte závity skrutky so zubami pásky a otočte skrutku v smere hodinových ručičiek, kým pás nebude priliehať k hadici bez toho, aby sa zahryzol do gumy. Pre štandardnú svorku závitovkového prevodu je všeobecnou praxou najprv utiahnuť skrutku prstom a potom pridať približne štvrť na pol otáčky utiahnite rukou skrutkovačom alebo skrutkovačom. Otáčanie skrutky oveľa ďalej je jedným z najbežnejších dôvodov, prečo opätovná montáž hadicovej svorky zlyhá, pretože pás sa môže zarezať do steny hadice alebo sa závity skrutiek môžu stiahnuť. Nasledujúce kroky sa vzťahujú na väčšinu svoriek šnekového prevodu (skrutkového typu), vrátane remienkov v britskom, nemeckom a americkom štýle, a neskoršie časti pokrývajú dizajn T-skrutiek a jedno ucho samostatne.
- Pred opätovnou inštaláciou skontrolujte remienok, skrutku a kryt, či na nich nie je hrdza, praskliny alebo odizolovaný otvor na skrutku.
- Úplne uvoľnite skrutku, aby sa pás mohol otvoriť dostatočne široko, aby prekĺzol cez hadicu.
- Umiestnite pás približne štvrť palca (asi 6 mm) dozadu od konca hadice za vyvýšený okraj na armatúre.
- Presuňte voľný koniec pásky cez štrbinu krytu a zarovnajte perforácie so závitovkou.
- Rukou otáčajte skrutkou v smere hodinových ručičiek, až kým pás neprilieha, potom pomocou nástroja pridajte štvrť až pol otáčky.
- Skontrolujte, či je puzdro vycentrované nad pásom a nie je skrútené, potom sa uistite, že hadica nekĺže pod miernym tlakom.
Zvyšok tejto príručky ide hlbšie do opätovnej montáže hadicovej svorky, vrátane toho, ako do seba vnútorné časti zapadajú, ako krútiaci moment a trieda materiálu ovplyvňujú dlhodobé utesnenie a ako sa rozhodnúť, či je možné použitú svorku stále bezpečne nasadiť späť na hadicu.
Nástroje a bezpečnostné opatrenia skôr, ako začnete
Opätovná montáž hadicovej svorky zvyčajne nevyžaduje špeciálne vybavenie, ale ak máte po ruke správny nástroj, práca je rýchlejšia a znižuje sa možnosť odizolovania skrutky alebo vykĺznutia ucha pružinovej svorky. Plochý alebo krížový skrutkovač pokrýva väčšinu svoriek šnekového prevodu, zatiaľ čo malý skrutkovač alebo objímka je často vhodnejšia pre skrutky so šesťhrannou hlavou, ktoré sa nachádzajú na niektorých amerických a vysokovýkonných svorkách. Pružinové svorky reagujú oveľa lepšie na špeciálne kliešte na hadicové svorky ako na skrutkovač, pretože kliešte zvierajú obe uši rovnomerne a znižujú riziko skĺznutia nástroja a poškriabania hadice. Svorky s jedným uchom vyžadujú špeciálne kliešťový krimpovací nástroj; Pokus o zatvorenie alebo opätovné otvorenie ušnej svorky len pomocou klieští len zriedkavo vedie k spoľahlivému, rovnomernému zalisovaniu.
Bezpečnosť je dôležitá rovnako ako výber náradia, najmä pri tlakových alebo vyhrievaných systémoch, ako sú automobilové chladiace okruhy. Pred uvoľnením akejkoľvek svorky na potrubí naplnenom kvapalinou sa uistite, že systém vychladol a uvoľnil sa akýkoľvek vnútorný tlak, pretože horúca chladiaca kvapalina alebo procesná kvapalina môžu spôsobiť popáleniny, ak sa hadica naruší, keď je stále pod tlakom. Pri práci okolo svoriek, ktoré môžu mať ostré, skorodované hrany, je rozumné používať rukavice a ochranu očí. Tiež sa oplatí mať v blízkosti malú záchytnú nádobu, pretože aj správne vypustené potrubie môže zadržať malé zvyškové množstvo kvapaliny v najnižšom bode vedenia hadice. Chvíľu naplánovať postupnosť, odstrániť starú svorku, skontrolovať hadicu, premiestniť remienok a postupne utiahnuť, zvyčajne vedie k čistejšiemu výsledku, ako keby ste sa ponáhľali priamo na konečný krútiaci moment.
Pochopenie častí hadicovej svorky pred opätovnou montážou
Hadicová svorka šnekového prevodu je pomerne jednoduchá montáž, ale každá časť hrá špecifickú úlohu a vďaka znalostiam o tom, čo každý kus robí, je opätovná montáž oveľa menej mätúca. The kapela je dlhý oceľový pás, ktorý sa ovíja okolo hadice; je buď embosovaná s kontinuálnym hrebeňovým vzorom, alebo dierovaná štrbinami, v závislosti od štýlu svorky. The bývanie , niekedy nazývané puzdro na skrutky, drží závitovku na mieste a pri otáčaní zaberá s pásom. The skrutka sám o sebe má závit šnekového prevodu, ktorý priťahuje pás pri otáčaní tesnejšie, a voľný koniec pásu, ktorý sa tiahne za puzdro, sa často nazýva chvost . Niektoré svorky, najmä konštrukcie s konštantným krútiacim momentom, tiež zahŕňajú a most časť, ktorá sa mierne ohýba, aby kompenzovala expanziu a kontrakciu hadice počas ohrievacích a chladiacich cyklov.
Tento diagram znázorňuje všeobecné usporiadanie svorky závitovkového prevodu nasadenej na hadicu s puzdrom umiestneným nad perforovanou časťou pásu. Zelený pás sa úplne omotá okolo obvodu hadice pred vstupom do krytu, čo je miesto, kde závitovková skrutka zaberá do zubov pásu, aby ho pevne pritiahla. Správna opätovná montáž závisí od toho, či je puzdro umiestnené naplocho a vycentrované, a nie naklonené, pretože naklonené puzdro môže spôsobiť nerovnomerný tlak okolo hadice. Chvost alebo voľný koniec pásky by mal presahovať krátku vzdialenosť za puzdro a nemal by byť zarovnaný, takže je dostatok materiálu na uchopenie skrutky počas budúcich úprav. Rôzne regionálne štýly menia tvar puzdra, šírku pásu a vzor štrbín, ale tento základný vzťah medzi pásom, puzdrom a skrutkou je spoločný pre svorky šnekového prevodu používané na opätovnú montáž hadice.
| štýl | Typická kapela | Bývanie Design | Bežné použitie |
|---|---|---|---|
| Britský štýl | Užší dierovaný pás | Otvorené, ľahké puzdro | Hadica pre všeobecný automobilový a ľahký priemysel |
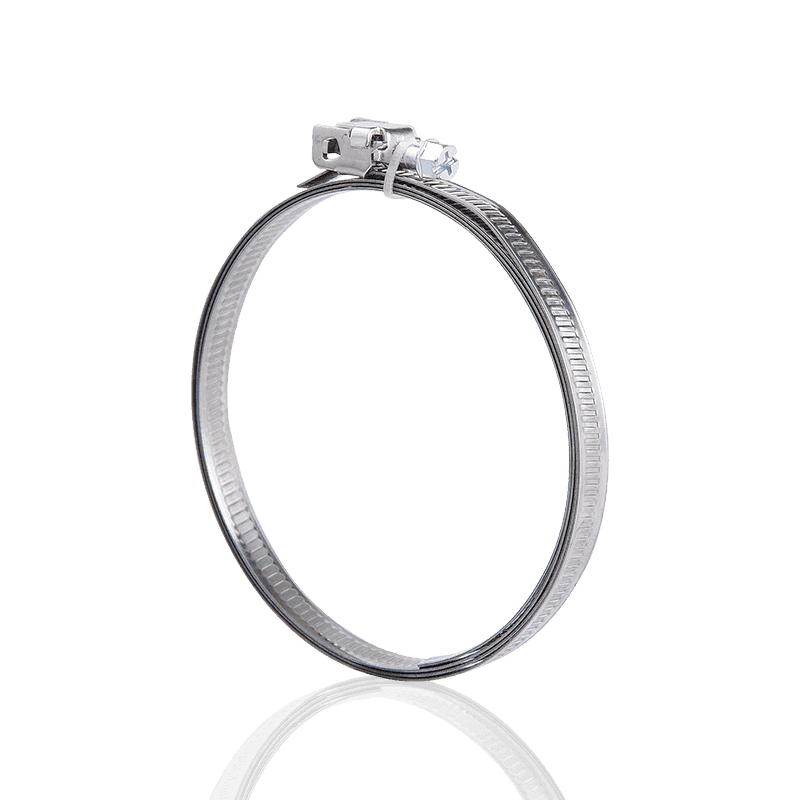
| Nemecký štýl (DIN 3017) | Reliéfny súvislý pás | Kompaktná, mechanicky držaná skrutka | OEM chladiaca, palivová a všeobecná hadica na kvapaliny |
| Americký štýl | Širší dierovaný pás | Pevné razené puzdro | Všeobecné automobilové, námorné a vodovodné hadice |
| Heavy-Duty (T-Bolt) štýl | Široký, hrubý pás | Puzdro so skrutkovým čapom | Turbo, silikónová a priemyselná hadica pod vyšším tlakom |
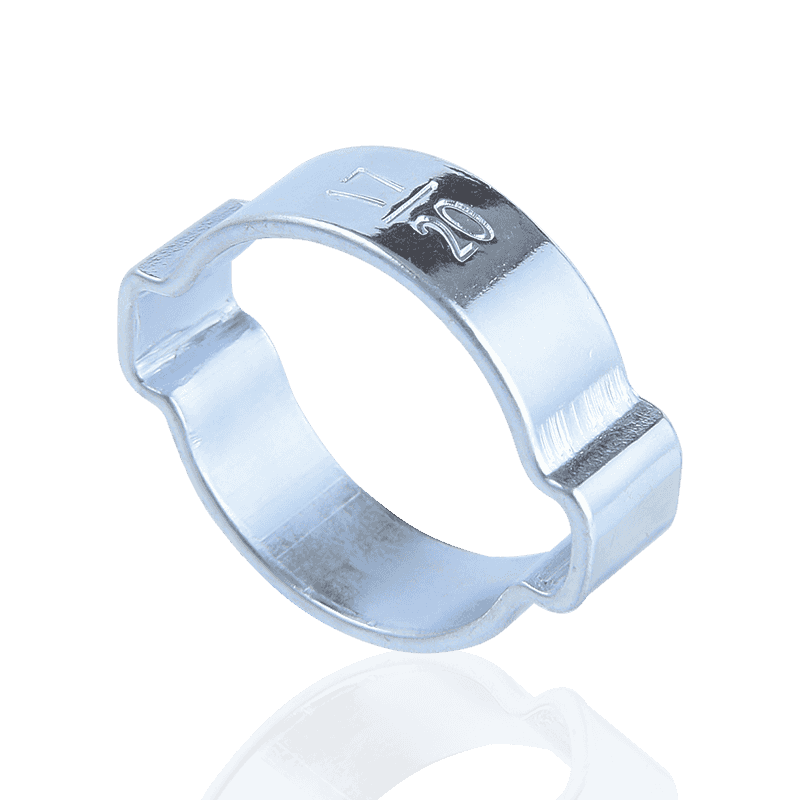
| Štýl jedného ucha | Hladký nerezový pás | Krimpované ucho, bez skrutky | OEM vedenie paliva a chladiacej kvapaliny s konštantnou zvieracou silou |
Ako šírka pásma a spôsob výroby ovplyvňujú výber svorky
Vzor špirály, ktorý umožňuje utiahnutie svorky šnekového prevodu, je vytvorený na páse jedným z dvoch spôsobov a použitá metóda ovplyvňuje, ako sa hotová svorka správa. Reliéfne pásy mať vzor pohonu vtlačený do povrchu bez prerezania kovu, čo zanechá hladký súvislý pás, ktorý udržuje plný kontakt s hadicou po celej jej šírke. Drážkované pásy namiesto toho majú malé otvory prerezané cez pás v pravidelných intervaloch, čo umožňuje skrutke dosiahnuť mierne vyššie hodnoty utiahnutia, ale ponecháva úzke medzery na kontaktnej ploche pásky. Šírka pásu sa riadi podobným vzorom kompromisov: Svorky v štýle DIN 3017 sa bežne vyrábajú v šírke 9 mm a 12 mm na všeobecné použitie, pričom šírka 8 mm, 13 mm a 16 mm je dostupná aj tam, kde sa používa drážková metóda.
| kapela Width | Spoločný spôsob výroby | Všeobecné použitie |
|---|---|---|
| 8 mm - 9 mm | Reliéfne alebo štrbinové | Malý priemer, hadica s nižším tlakom |
| 12 mm | Reliéfne alebo štrbinové | Univerzálna automobilová a priemyselná hadica |
| 13 mm - 16 mm | Štrbinový | Hadica s väčším priemerom vyžadujúca vyššie hodnoty utiahnutia |
Pri opätovnej montáži svorky je prispôsobenie šírky náhradnej pásky originálu vo všeobecnosti jednoduchšie ako nahradenie užšej alebo širšej pásky, pretože puzdro a dĺžka skrutiek na väčšine svoriek sú dimenzované špecificky pre jednu šírku pásky. Užší pás sústreďuje rovnakú upínaciu silu na menšiu kontaktnú plochu, čo môže byť vhodné pre malú, nízkotlakovú hadicu, ale zvyčajne to nie je tá správna náhrada za širší pás na armatúre s väčším priemerom. Kontrola šírky pásky vyrazenej alebo vytlačenej na pôvodnej svorke pred objednaním náhradnej pomáha predchádzať nezrovnalostiam, ktoré sa prejavia až vtedy, keď je už nová svorka k dispozícii.
Pokyny na opätovnú montáž krok za krokom pre bežné typy hadicových svoriek
Nie každá hadicová svorka sa spojí rovnakým spôsobom. Upínací mechanizmus mení proces opätovnej montáže, takže nižšie uvedené kroky sú zoskupené podľa typu svorky. Prečítanie typu, ktorý sa zhoduje so svorkou v ruke, pomáha vyhnúť sa dvom najčastejším chybám pri opätovnej montáži hadicovej svorky: nechať pásku dostatočne voľnú, aby presakovala, alebo ju utiahnuť natoľko, že deformuje hadicu alebo poškodí závity skrutiek.
Svorky šnekového prevodu (skrutkového typu).
- Zaskrutkujte skrutku, kým sa páska neotvorí dostatočne široko, aby prešla cez hadicu.
- Nasuňte pásku cez hadicu a umiestnite ju tesne za vyvýšený okraj armatúry.
- Navlečte voľný koniec pásky do puzdra a zarovnajte ho so zubami skrutky.
- Otáčajte skrutkou v smere hodinových ručičiek, kým sa páska nedotkne hadice rovnomerne po jej obvode.
- Pridajte štvrť až pol otáčky za ručné utiahnutie, potom zastavte a skontrolujte rovnomerný tlak.
T-svorky
- Otvorte kryt čapu dostatočne na to, aby sa objímka nasadila okolo hadice.
- Vycentrujte pás na armatúru, aby sa zaťaženie rovnomerne rozložilo pozdĺž jeho šírky.
- Utiahnite maticu rovnomerne podľa špecifikácie krútiaceho momentu uvedenej výrobcom svorky, ak je k dispozícii.
- Keď je pás rovnomerne stlačený, pridajte približne ôsmu otáčku a zastavte.
- Po prvom zahrievacom cykle znova skontrolujte, pretože zostavy T-skrutiek na silikónovej hadici bežne vyžadujú malé následné nastavenie.
Pružinové svorky
- Ušká svoriek stlačte radšej kliešťami na hadicové svorky než plochým skrutkovačom, aby ste predišli skĺznutiu.
- Nasuňte stlačenú svorku do jej konečnej polohy cez lem hadice.
- Pomaly uvoľňujte kliešte a uistite sa, že svorka úplne vyskočila, namiesto toho, aby sedela pod uhlom.
- Skontrolujte, či svorka počas uvoľňovania neskĺzla z lemu hadice.
Svorky na uši
- Nasuňte otvorenú pásku cez hadicu a umiestnite ju za armatúru.
- Na zatvorenie ucha použite špeciálny krimpovací nástroj v štýle pinzety, pretože tieto svorky nie sú určené na opätovné otvorenie rukou.
- Úplne krimpujte jedným pohybom, aby bolo napätie pásu aplikované rovnomerne.
- S jednou ušnou svorkou zaobchádzajte ako s jednorazovou svorkou; akonáhle je ucho zalisované a odstránené, nainštalujte si nové a nepokúšajte sa ho znova použiť.
Rozpoznanie, kedy samotná hadica potrebuje pozornosť
Spätné zostavenie hadicovej svorky vyrieši len polovicu problému, ak hadica pod ňou už začala zlyhávať. Pred opätovnou inštaláciou akejkoľvek svorky sa oplatí venovať minútu prehliadke povrchu hadice, či nie je stvrdnutý, prasknutý alebo či nie je na dotyk mäkký, hubovitý, pretože ktorýkoľvek z týchto príznakov naznačuje, že materiál hadice sa zhoršuje a nie je na vine svorka. Hadica, ktorá nabrala trvalé vydutie alebo ploché miesto v blízkosti armatúry, zvyčajne stratila časť svojej konštrukčnej pevnosti v tejto oblasti a opätovná inštalácia svorky na túto časť hadicu neobnoví. Zmena farby, mastný film alebo mierne lepkavý povrch v blízkosti miesta svorky môže tiež naznačovať, že tekutina presakuje cez pásik už nejaký čas, čo poukazuje na problém s hadicou alebo armatúrou, a nie na svorku, ktorú treba jednoducho dotiahnuť.
Stav montáže je dôležitý rovnako ako samotná hadica. Skorodované, jamkované alebo ohnuté hrdlo nástavca dáva páske nerovný povrch na uchopenie a žiadne množstvo dodatočného krútiaceho momentu na upínacej skrutke túto nerovnosť úplne nevykompenzuje. Vyčistenie armatúry drôtenou kefou pred nasunutím hadice späť a potvrdenie, že armatúra je skôr guľatá ako mierne oválna z predchádzajúcej príliš utiahnutej svorky, oboje pomáha novej svorke rovnomerne usadiť. Ak hadica, armatúra alebo svorka zobrazuje viac ako jeden z týchto varovných signálov súčasne, výmena hadice spolu so svorkou je vo všeobecnosti spoľahlivejším výsledkom ako opätovná montáž opotrebovaných komponentov a dúfať, že spojenie drží.
Výber správneho krútiaceho momentu a vyhýbanie sa nadmernému uťahovaniu
Kontrola krútiaceho momentu je miestom, kde väčšina problémov s opätovnou montážou hadicovej svorky skutočne začína. Prílišné utiahnutie je široko uvádzané ako jedna z hlavných príčin zlyhania šnekovej svorky , pretože nadmerná sila sa zarezáva do steny hadice, deformuje hrdlo armatúry a môže odstrániť závit skrutky, takže svorka už nemôže držať tlak. Priemyselné špecifikácie, ako napríklad SAE J1508, definujú inštalačný krútiaci moment, ktorý je cieľovým rozsahom pre normálnu montáž, a deštruktívny krútiaci moment, čo je bod, pri ktorom sa očakáva zlyhanie svorky alebo jej komponentov. Medzera medzi týmito dvoma číslami je pracovná rezerva a zotrvanie v blízkosti dolného inštalačného rozsahu ponecháva tento okraj nedotknutý, namiesto toho, aby sa spotreboval počas počiatočnej montáže.
V prípade svoriek so závitovkovým prevodom je praktickým pravidlom, ktoré sa používa pri mnohých opravárenských príručkách, utiahnuť rukou, kým pás neprilieha, potom pridať štvrť až pol otáčky pomocou skrutkovača alebo skrutkovača a zastaviť tam, namiesto toho, aby ste pokračovali v otáčaní skrutky. V prípade svoriek nemeckého štýlu vyrobených podľa DIN 3017 publikovaný referenčný materiál pre tento dizajn uvádza nízky montážny (voľný) krútiaci moment pod 1 Nm s hodnotou krútiaceho momentu pri prevádzkovom zaťažení okolo 6,5 Nm, čo ilustruje, aká skromná je skutočná požiadavka na silu v porovnaní s tým, čo veľa ľudí aplikuje ručne. Presné hodnoty krútiaceho momentu sa líšia podľa veľkosti svorky, šírky pásu a výrobcu , takže kontrola špecifikačného listu pre danú veľkosť svorky zostáva spoľahlivejším prístupom ako použitie jedného čísla na každý priemer.
SAE J1508 nepovažuje každú hadicovú svorku za jednu kategóriu; norma pokrýva približne tridsaťdva rôznych typov svoriek, ktoré sú zoskupené podľa mechanizmu tak, že šnekový pohon, pružina, T-svorník a ušné svorky sú hodnotené podľa kritérií vhodných pre daný dizajn. To je dôležité pre opätovnú montáž, pretože návyky krútiaceho momentu, ktoré fungujú pre jednu kategóriu, sa nemusia nevyhnutne prenášať na druhú. Nižšie uvedená tabuľka sumarizuje všeobecný prístup sprísnenia pre hlavné skupiny mechanizmov, o ktorých sa hovorí v tejto príručke.
| Rodina mechanizmu | Metóda úpravy | Všeobecný uťahovací zvyk |
|---|---|---|
| Červový pohon | Otočná skrutka | Ručne utiahnite, potom štvrť až pol otáčky |
| T-Bolt | Závitová skrutka a matica | Rovnomerné, stupňovité uťahovanie plus malá záverečná zákruta |
| jar | Pevné napätie pružiny | Žiadne manuálne uťahovanie; stlačte a uvoľnite do polohy |
| Ucho (jedno alebo dvojité) | Zvlnené ucho | Jeden úplný krimpovací nástroj s kliešťovým nástrojom, ktorý sa potom nedá nastaviť |
Toto meradlo ilustruje skôr všeobecný zvyk údržby než pevné pravidlo z jedinej špecifikácie: mnoho návodov na opravy odporúča dať novo zmontovanému hadicovému spoju krátky čas na zábeh a potom ho znova skontrolovať. Počas prvého tepelného cyklu sa gumová alebo silikónová hadica môže mierne usadiť, keď sa zohreje a stlačí pod pásom, a preto sa svorka, ktorá pri inštalácii priliehala, môže o deň neskôr cítiť mierne voľnejšia. Ihla ukazuje na prvých 24 až 48 hodín prevádzky ako primerané okno na kontrolu pripojenia, či nepresakuje a potvrdenie, že sa pás neuvoľnil. Toto je obzvlášť dôležité pre T-svorky na silikónovej hadici a pre akúkoľvek svorku inštalovanú na úplne novej, nestlačenej hadici. Preskočenie tejto opätovnej kontroly nemusí nevyhnutne spôsobiť okamžitý problém, ale odstraňuje jednoduchú príležitosť zachytiť pomalý únik skôr, ako sa stane väčším problémom.
Druhy materiálov a odolnosť proti korózii: Klasifikácia W podľa DIN 3017
Hadicové svorky nie sú všetky vyrobené z rovnakého materiálu a rozdiel je najdôležitejší vo vonkajšom, morskom alebo chemicky aktívnom prostredí. Norma DIN 3017 pre hadicové svorky so šnekovým pohonom používa klasifikáciu "W" na popis kombinácie materiálov pásu, puzdra a skrutky. Svorky W1 používajú mäkkú oceľ s pozinkovanou povrchovou úpravou naprieč všetkými časťami, čo je najekonomickejšia možnosť, ale ponúka najmenšiu odolnosť voči korózii. Svorky W2 používajú na remienok a puzdro nehrdzavejúcu oceľ AISI 430, pričom majú pozinkovanú skrutku, a svorky W3 používajú na každý komponent nehrdzavejúcu oceľ AISI 430. Svorky W4 sa prispôsobujú nehrdzavejúcej oceli AISI 304, niekedy nazývanej nehrdzavejúca A2, vo všetkých častiach a svorky W5 používajú nehrdzavejúcu oceľ AISI 316, často označovanú ako nerezová oceľ alebo A4, ktorá je všeobecne určená pre najnáročnejšie vystavenie slanej vode alebo chemikáliám.
Stĺpcový graf vyššie zoraďuje päť stupňov DIN 3017 od W1 do W5 v relatívnom poradí, a nie priraďuje konkrétne skóre laboratórneho testu, pretože skutočný výkon soľného postreku závisí od testovacej metódy a doby trvania používanej daným výrobcom. Čo graf jasne ukazuje, je všeobecný smer hierarchie: kvalita materiálu sa zvyšuje krok za krokom od pozinkovaného pásu a krytu z mäkkej ocele na W1 až po úplne 316 nerezovú zostavu na W5. Pre hadicovú sponu používanú v interiéri v suchom prostredí je pre danú aplikáciu často vhodná nižšia trieda, ako napríklad W1 alebo W2. V prípade svoriek vystavených cestnej soli, pobrežnému vzduchu alebo čistiacim chemikáliám, pohyb smerom k W4 alebo W5 znižuje pravdepodobnosť tvorby povrchovej hrdze na páse, čo je dôležité, pretože skorodovaný pás môže časom stratiť napätie alebo prasknúť v perforáciách. SAE J1508 sa riadi podobným prístupom na severoamerickej strane, pričom odkazuje na testovanie neutrálnym soľným postrekom podľa ASTM B117 a špecifikuje rôzne druhy nehrdzavejúcej ocele, vrátane ocele radu 201, 301 a 304, pre rôzne typy svoriek. Prispôsobenie triedy materiálu prevádzkovému prostrediu je v praxi pre dlhodobé utesnenie rovnako dôležité ako správne utiahnutie montážneho momentu.
Porovnanie bežných typov hadicových svoriek: šnekové ozubené koleso, T-skrutka a jedno ucho
Opätovná montáž správneho typu svorky pre danú úlohu začína pochopením toho, čo každý dizajn robí dobre a kde zaostáva. Svorky závitovkového prevodu zostávajú najpoužívanejšou možnosťou, pretože sú nastaviteľné, vo všeobecnosti opakovane použiteľné a jednoducho sa inštalujú pomocou bežných ručných nástrojov. T-skrutkové svorky vymieňajú časť tohto pohodlia za širší pás a skrutkové puzdro, ktoré rozdeľuje upínaciu silu rovnomernejšie, a preto sa často objavujú na potrubí turbodúchadla a silnej silikónovej hadici. Svorky s jedným uchom majú úplne iný prístup: namiesto skrutky zatlačí kliešťový nástroj kovové ucho uzavreté okolo pásky, čím sa vytvorí veľmi konzistentná upínacia sila, ktorá sa neuvoľní tak, ako to dokáže svorka skrutkového typu, za cenu, že ide o komponent na jedno použitie.
Radarová tabuľka používa relatívnu stupnicu jedna až päť na porovnanie troch typov svoriek v rámci piatich všeobecných výkonnostných kvalít, a nie nameraných laboratórnych hodnôt. Svorky so závitovkovým prevodom dosahujú najvyššie skóre v oblasti opätovnej použiteľnosti, jednoduchosti inštalácie a nastaviteľnosti, čo odráža skutočnosť, že ich možno opakovane uvoľňovať a uťahovať pomocou bežného skrutkovača. T-skrutkové svorky vymieňajú určité pohodlie pri inštalácii za silnejšiu, rovnomernejšiu upínaciu silu a lepšiu odolnosť voči vibráciám, čo vysvetľuje ich bežné použitie pri vedení hadíc s vyšším tlakom alebo s vyššími vibráciami. Svorky s jedným uchom sú umiestnené na opačnom konci osi nastaviteľnosti, pretože sa po zlisovaní nedajú znova otvoriť, ale vedú k rovnomernej upínacej sile a odolnosti voči vibráciám, a preto ich výrobcovia vozidiel často volia pre továrenské rozvody paliva a chladiacej kvapaliny. Žiadny z týchto troch tvarov nie je univerzálnou voľbou; ten správny závisí od toho, či je potrebné spojenie opakovane opravovať, koľko vibrácií bude vidieť a ako pevne musí zvieracia sila zostať v úzkom rozsahu v priebehu času.
Prispôsobenie typu svorky prostrediu aplikácie
Okrem mechanických rozdielov medzi typmi svoriek hrá veľkú úlohu okolité prostredie, v ktorom štýl zvyčajne funguje dobre. Automobilové chladiace a palivové systémy uprednostňujú svorky s jedným uchom alebo šnekovým prevodom v závislosti od toho, či je spojenie utesnené vo výrobe alebo sa očakáva, že bude servisovaný neskôr. Námorné a ťažké priemyselné potrubia na prenos tekutín sa prikláňajú k T-skrutkám alebo šnekovým svorkám z nehrdzavejúcej ocele kvôli kombinácii vibrácií, vlhkosti a vyššieho tlaku. Poľnohospodárske zavlažovanie a všeobecné vodovodné alebo drenážne spoje sú bežne obsluhované štandardnými závitovkovými svorkami, pretože tieto aplikácie zvyčajne vyžadujú svorku, ktorú môžu inštalatéri nastaviť na mieste pomocou základných nástrojov.
Táto mriežka je myslená ako všeobecný východiskový bod pre zúženie typu svorky, nie ako prísne pravidlo pre každú situáciu. Závitovkové svorky vykazujú strednú vhodnosť pre väčšinu kategórií, pretože ich nastaviteľnosť ich robí použiteľnými v mnohých nastaveniach, zatiaľ čo ich hodnotenie stúpa na vysoké hodnoty pre zavlažovanie a inštalatérske práce, kde na nastaviteľnosti v teréne záleží viac ako na absolútnej upínacej sile. T-skrutkové svorky dosahujú vyššie skóre pre námorný a priemyselný prenos tekutín, v prostrediach, ktoré kombinujú vibrácie s vyšším tlakom a profitujú zo širšieho, rovnomernejšie zaťaženého pásu. Jednoušné svorky vynikajú špecificky v automobilových aplikáciách, čo odráža ich spoločnú úlohu v továrenských palivových a chladiacich rozvodoch, kde je konzistentná, nenastaviteľná sila upínania skôr výhodou ako nevýhodou. Čítanie tohto grafu spolu s radarovým porovnaním v predchádzajúcej časti poskytuje úplnejší obraz: teplotná mapa odpovedá, kde sa zvykne používať typ svorky, zatiaľ čo radarová tabuľka odpovedá prečo, pokiaľ ide o špecifické mechanické vlastnosti.
Bežné chyby pri opätovnej montáži a ako sa im vyhnúť
Mnohé netesnosti hadicovej svorky sa spájajú skôr s malou chybou pri opätovnej montáži než s chybou samotnej svorky. Uvedomenie si nasledujúcich vzorcov uľahčuje zachytenie problému skôr, ako bude hadica opäť v prevádzke.
- Umiestnenie pásky priamo na vyvýšený lem armatúry namiesto toho, aby ste ju tesne minuli, čo zabraňuje tomu, aby páska dosadla naplocho.
- Pokračujte v uťahovaní skrutky až za bod odporu, ktorý sa môže zarezať do hadice alebo odstrániť perforácie pásu.
- Opätovná inštalácia pásky, ktorá je viditeľne ohnutá, zalomená alebo zhrdzavená v perforáciách, čo oslabuje dráhu upínania.
- Krížové zaskrutkovanie skrutky pri jej opätovnom naštartovaní v kryte, ktoré môže mechanizmus čiastočne pritiahnuť.
- Výber rozsahu priemeru svorky, ktorý sedí na samom okraji veľkosti hadice a ponecháva malý priestor na nastavenie.
- Zmiešanie obyčajnej svorky z uhlíkovej ocele s hliníkovou alebo nepodobnou kovovou armatúrou vo vlhkom prostredí, čo môže urýchliť galvanickú koróziu v mieste kontaktu.
Väčšina z týchto chýb má spoločnú tému: dá sa im ľahko vyhnúť krátkou vizuálnou kontrolou pred konečným utiahnutím, ale ťažko si ich všimnúť, keď je hadica opäť v prevádzke a armatúra je mimo dohľadu. Venovať tridsať sekúnd navyše potvrdeniu polohy remienka, zarovnania skrutiek a celkového stavu svorky pred aplikáciou poslednej štvrť otáčky je vo všeobecnosti lepšie využitie času ako opätovné navštevovanie toho istého spojenia po objavení sa netesnosti. Udržiavanie malej zásoby náhradných svoriek v niekoľkých bežných veľkostiach tiež odstraňuje pokušenie opätovne použiť svorku, ktorá vykazuje prvé známky opotrebovania.
Kedy opätovne použiť hadicovú sponu a kedy ju vymeniť
Svorka šnekového prevodu, ktorá je stále v primeranom fyzickom stave, môže byť často bez problémov odstránená a zložená, ale niektoré podmienky poukazujú skôr na výmenu ako na opätovné použitie.
| Stav dodržaný | Opätovne použite alebo Vymeňte | Dôvod |
|---|---|---|
| kapela is straight, screw turns smoothly | Opätovné použitie | Mechanizmus aj kapela sú neporušené |
| Viditeľná hrdza na páse alebo kryte | Nahradiť | Korózia môže pokračovať aj po opätovnom zložení a oslabiť pás |
| kapela shows a permanent kink or bend | Nahradiť | Nerovnomerný upínací tlak okolo hadice |
| Štrbina na skrutku je zaoblená alebo odizolovaná | Nahradiť | Nedá sa spoľahlivo utiahnuť štandardným nástrojom |
| Jedno ucho, ucho je už zalisované | Nahradiť | Dizajn je určený na jednorazové použitie |
| jar clamp has lost noticeable tension | Nahradiť | Znížená sila pružiny nemusí hadicu bezpečne držať |
Kontrolný zoznam údržby po opätovnej montáži
Keď je hadicová svorka opäť pohromade, krátka kontrolná rutina pomôže potvrdiť, že spojenie je pripravené na návrat do prevádzky.
- Uistite sa, že puzdro je vycentrované nad pásom a sedí rovno na hadici.
- Skontrolujte, či je páska umiestnená za vyvýšenou obrubou na armatúre, nie priamo na jej vrchu.
- Skúste hadicu jemne krútiť rukou; nemal by sa voľne otáčať pod svorkou.
- Utrite spoj dočista a natlakujte systém, ak je to potrebné, aby ste skontrolovali presakovanie.
- Znovu skontrolujte svorku po prvom prevádzkovom cykle, najmä na novo inštalovanej hadici, ktorá ešte nie je upevnená.
- Všimnite si veľkosť a štýl použitej svorky, aby bolo možné neskôr ľahko získať zodpovedajúcu náhradu.
O spoločnosti Cixi Hengtuo Hardware Co., Ltd.
Cixi Hengtuo Hardware Co., Ltd. je sériový výrobca hadicových svoriek a svoriek so sídlom v Cixi City, provincia Zhejiang, Čína. Továreň bola založená v roku 2005 a v súčasnosti pracuje s takmer 100 zamestnancami s vykazovaným ročným objemom výroby približne 30 miliónov svoriek naprieč viacerými sériami. Poloha sa nachádza v blízkosti medzinárodného lodného terminálu Beilun v Ningbo na východe, oblasti Siming Mountain na juhu, historického obchodného centra Yuyao na západe a mosta Hangzhou Bay na severe, ktorý umožňuje továrni prístup k zavedeným regionálnym dopravným a obchodným trasám.
Cixi Hengtuo Hardware vyrába britský štýl, nemecký štýl, americký štýl, vysokovýkonný (silný) štýl a jednoušné hadicové svorky v rôznych veľkostiach a tiež vyvíja svorky podľa vlastných špecifikácií na základe zákazníckych výkresov. Svorky sa primárne používajú na rozhraniach olejových, plynových a kvapalných hadíc pre zariadenia, ako sú automobily, traktory, lode, benzínové a naftové motory a zavlažovacie postrekovacie systémy, a tiež sa používajú na odvodňovacie rozhrania v stavebných konštrukciách. Spoločnosť udržiava svoje vlastné konštrukčné a testovacie procesy popri výrobe a predaji a opisuje svoj dlhodobý prístup ako zameraný na konzistentnú kvalitu produktov a spoľahlivé služby na domácom aj medzinárodnom trhu.
Výroba veľkého množstva svoriek každý rok znamená, že na rozmerovej konzistencii v rámci celého výrobného cyklu záleží rovnako ako na vlastnostiach ktorejkoľvek jednej svorky. Cixi Hengtuo Hardware funguje naprieč britskými, nemeckými, americkými, vysokovýkonnými a jednoušnými formátmi popísanými vyššie v tejto príručke, čo umožňuje továrni podporovať zákazníkov, ktorí potrebujú špecifický štýl, ktorý by zodpovedal existujúcej hadici alebo armatúre, namiesto toho, aby nahradili iný dizajn. Zákazková výroba založená na výkresoch dodaných zákazníkom je tiež súčasťou bežného pracovného postupu továrne, čo je relevantné pre OEM nákupcov alebo distribútorov, ktorí potrebujú svorku vyrobenú pre určitú šírku pásu, typ skrutky alebo rozsah priemerov, a nie štandardnú veľkosť podľa katalógu. Kombinácia vlastného dizajnu, výroby a testovania pod jednou strechou má za cieľ udržať zmeny špecifikácií a kontroly kvality blízko samotnej výrobnej linky.
Často kladené otázky
Q1: Aký je správny spôsob utiahnutia skrutky svorky hadice?
Odpoveď: Otáčajte skrutkou v smere hodinových ručičiek, kým pás nebude priliehať k hadici, potom pridajte približne štvrť až pol otáčky pomocou skrutkovača alebo skrutkovača. Zastavenie vo všeobecnosti ponecháva dostatočnú upínaciu silu bez rezania do steny hadice.
Q2: Dá sa hadicová svorka po odstránení znovu použiť?
Odpoveď: Svorku šnekového prevodu možno často znova použiť, ak je pás rovný, skrutka sa hladko otáča a nie je na ňom žiadna viditeľná hrdza alebo poškodenie. Svorky na jedno ucho sú určené na jednorazové použitie a mali by byť vymenené po zlisovaní ucha.
Q3: Aký je rozdiel medzi hadicovými svorkami v nemeckom a americkom štýle?
Odpoveď: Svorky nemeckého štýlu sa vo všeobecnosti riadia normou DIN 3017 a používajú kompaktné puzdro s vyrazeným pásom, zatiaľ čo svorky amerického typu zvyčajne používajú širší dierovaný pás s vyrazeným puzdrom. Obidva sú šnekové prevody a majú podobný proces opätovnej montáže.
Q4: Ako zistím, akú veľkosť hadicovej svorky použiť?
Odpoveď: Zmerajte vonkajší priemer hadice s už vloženou armatúrou a potom vyberte svorku, ktorej nastaviteľný rozsah pohodlne zahŕňa toto meranie, a nie sedieť na extrémnom okraji rozsahu.
Otázka 5: Prečo hadicová svorka niekedy uniká aj po jej utiahnutí?
Odpoveď: Netesnosť po utiahnutí často súvisí skôr s polohou svorky než s tesnosťou, ako je napríklad páska nasadená na vyvýšenú lištu armatúry, poškodená alebo zalomená páska alebo povrch hadice, ktorý pred inštaláciou nie je čistý a bez nečistôt.
Q6: Sú hadicové svorky z nehrdzavejúcej ocele vhodnejšie na vonkajšie alebo námorné použitie?
Odpoveď: Vyššie triedy nehrdzavejúcej ocele, ako napríklad 304 alebo 316, sú vo všeobecnosti vhodnejšie pre vonkajšie, pobrežné alebo morské prostredie, pretože lepšie odolávajú povrchovej korózii ako pozinkovaná uhlíková oceľ pri dlhodobom vystavení vlhkosti a soli.
Q7: Ako často by sa mali hadicové svorky kontrolovať?
Odpoveď: Všeobecnou praxou je kontrolovať svorky počas rutinnej údržby zariadenia, na ktorom sú nainštalované, a vykonať následnú kontrolu novo nainštalovanej svorky počas prvého alebo dvoch dní prevádzky, keď sa hadica usadí.
Q8: Aký je hlavný rozdiel medzi svorkou T-skrutky a štandardnou svorkou so závitovkou?
Odpoveď: Svorka T-skrutky používa širší pás a puzdro skrutkového čapu, ktorý rovnomernejšie rozkladá upínaciu silu, zatiaľ čo svorka šnekového prevodu používa užší pás a puzdro poháňané skrutkou, ktoré je vo všeobecnosti jednoduchšie na inštaláciu a nastavenie pomocou základných ručných nástrojov.


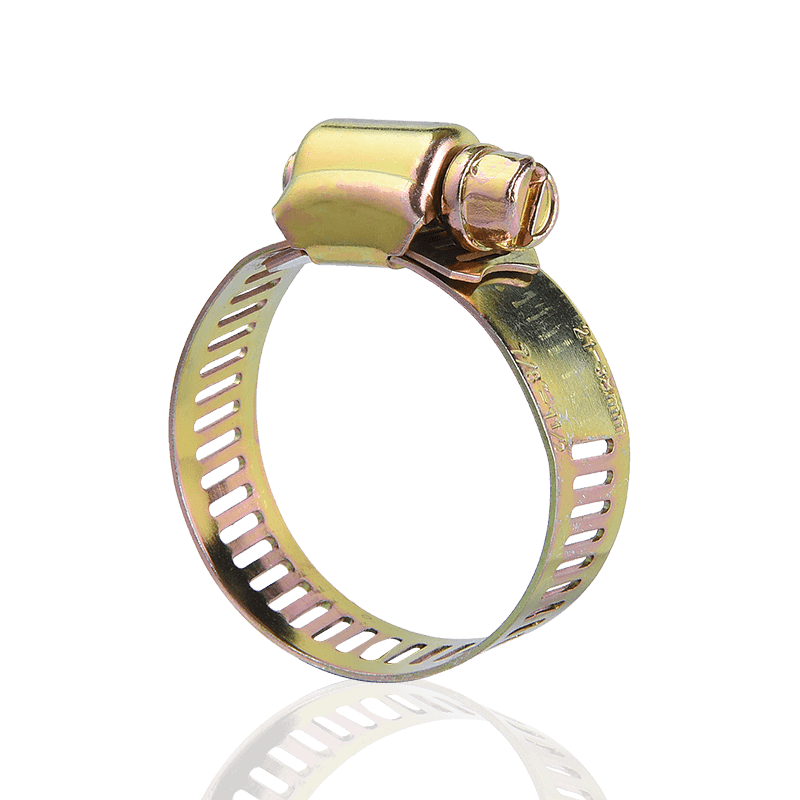





Spoločnosť sa snaží o dokonalosť v každom aspekte výroby, predaja a po predaji, pričom zabezpečenie spokojnosti zákazníkov je nemenným účelom podniku!
Rýchle odkazy
Odkazy na produkty
Kontaktujte nás
-
Address:222 Zhouhu Road, Zhouxiang Town, Cixi City, Zhejiang Province, Čína
-
Phone: +86-13736108443
-
Tel: +86-574-63441573
-
Fax: +86-574-63452355
-
E-mail:
autorské práva? Cixi Hengtuo Hardware Co., Ltd. Práva vyhradené. Veľkoobchodný výrobca hadicových svoriek Čínska továreň na hadicové svorky
